

Интеграция лазерного маркиратора в производственную линию — это не просто установка оборудования в удобное место. Это отдельный проект, в котором важно учесть материал изделия, скорость конвейера, способ подачи, систему безопасности, требования к качеству маркировки и дальнейшее обслуживание. Если сделать всё правильно, маркировка станет частью стабильного технологического процесса. Если подойти к задаче формально, появятся сбои, простой линии и постоянная ручная корректировка.
В этой статье разберём, как внедрять лазерный маркиратор по шагам: от постановки задачи до запуска и контроля результата. Текст будет полезен для тех, кто отвечает не только за покупку оборудования, но и за то, чтобы оно действительно работало в цехе.
Зачем вообще интегрировать маркиратор в линию
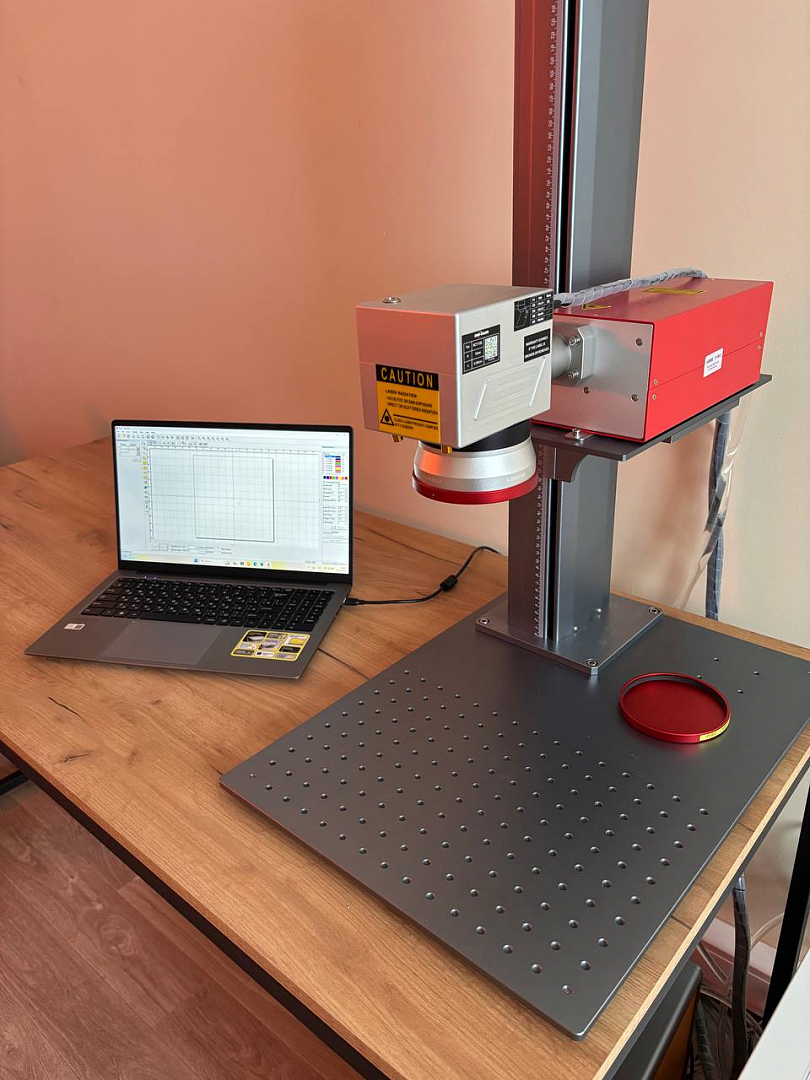
Лазерный маркиратор можно использовать и какотдельный настольный станок, и как часть автоматизированной линии. Но когда
речь идёт о серийном производстве, ручная подача почти всегда становится узким
местом. Маркер, который работает автономно, может быть хорош для мелких партий,
опытных образцов или штучной продукции. Однако на потоке важнее не только
качество маркировки, но и скорость, повторяемость, синхронизация с движением
изделия и отсутствие лишних операций.
Шаг 1. Определить задачу маркировки
Первый вопрос звучит просто: что именно нужно наносить? Но на практике от ответа зависит почти всё. Для начала нужно понять, что будет маркироваться: металл, пластик, стекло, кабель, упаковка, корпус изделия, плёнка или бирка. У каждого материала своя реакция на лазерное воздействие, поэтому настройка оборудования будет разной.
Нужно заранее определить:
- тип изображения: текст, Data Matrix, QR-код, логотип, номер партии;
- размер зоны маркировки;
- требуемую читаемость;
- глубину или контраст;
- скорость линии;
- количество изделий в минуту или в смену;
- условия эксплуатации изделия после маркировки.
Если задача связана с обязательной маркировкой, важно сразу учитывать требования к читаемости кода на всех этапах логистики. Если это внутренняя идентификация, требования могут быть мягче, но технические параметры всё равно нужно зафиксировать заранее.
Шаг 2. Выбрать тип лазерного источника
Не существует одного универсального лазера на все случаи жизни. Тип источника выбирают под материал и задачу. В производственной практике чаще всего используют волоконные, ультрафиолетовые и CO2-решения.
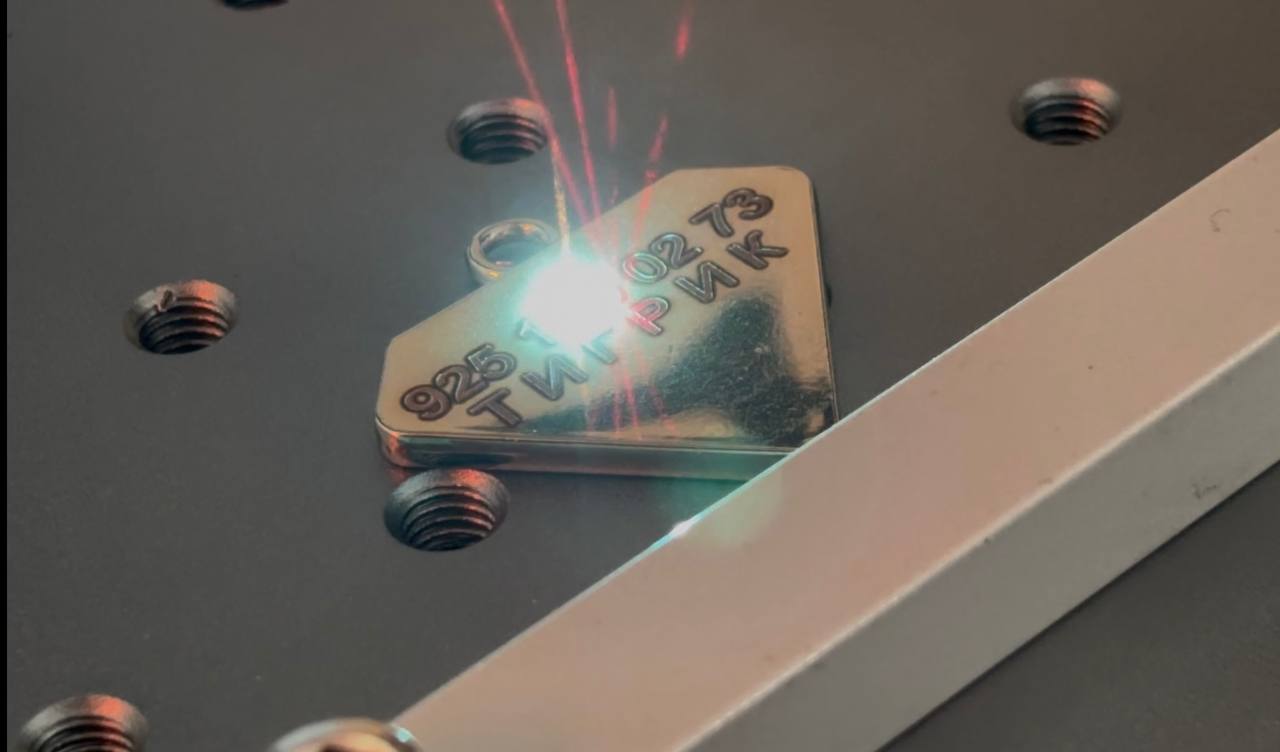
Волоконные лазеры хорошо подходят для металлов, анодированного алюминия, ряда пластиков и задач, где нужна стойкая маркировка. Это самый распространённый вариант для промышленности.
Ультрафиолетовые лазеры часто выбирают для деликатных материалов, мелких кодов, пластика, стекла и компонентов, чувствительных к нагреву.
CO2-лазеры применяются там, где нужно работать по неметаллическим материалам: картону, дереву, бумаге, некоторым видам пластика и упаковке.
При выборе нужно учитывать не только материал, но и характер маркировки. Если нужен контрастный код на металле, один вариант будет предпочтительнее. Если нужно нанести код на нежную упаковку без термического повреждения, понадобится другой источник. Ошибка на этом этапе может обернуться лишними расходами и переделкой проекта.
Шаг 3. Согласовать параметры линии
Маркиратор нельзя рассматривать отдельно от конвейера. Он должен работать в синхронизации с движением изделия, а значит нужно знать фактическую скорость потока, интервалы между изделиями, высоту подачи и точку остановки или пролёта маркировки.
На этом этапе важно определить:
- скорость транспортёра;
- расстояние между изделиями;
- стабильность подачи;
- наличие вибрации;
- тип датчика;
- высоту и геометрию зоны маркировки;
- способ фиксации изделия.
Если изделие едет нестабильно, лазер будет попадать не туда, куда нужно. Если скорость линии плавает, размер кода может «поплыть». Если деталь имеет неровную форму, нужно заранее продумать систему позиционирования или фокусировки. Чем раньше это всё выяснить, тем меньше сюрпризов на пусконаладке.
Шаг 4. Определить способ синхронизации
Маркиратор должен понимать, когда именно наносить код. Для этого в линию обычно ставят датчик присутствия изделия, энкодер или систему управления от PLC. Иногда достаточно простого фотоэлектрического датчика, но при высокой скорости и точных требованиях лучше использовать более надёжную схему синхронизации.
Есть несколько подходов:
- по датчику изделия;
- по импульсу от энкодера;
- по команде от контроллера линии;
- по внешнему триггеру из системы управления производством.
Если изделие останавливается в зоне маркировки, настройка проще. Если же маркировка идёт на движущейся ленте без остановки, важно согласовать скорость сканирования с реальной скоростью конвейера. Именно здесь чаще всего возникают ошибки на этапе внедрения.
Для стабильной работы нужно проверить, чтобы маркировка не «уезжала», не растягивалась и не попадала на край изделия.
Шаг 5. Подготовить место установки
Лазерный маркиратор нельзя поставить «куда помещается». Для него нужно выделить рабочую зону с учётом безопасности, удобства обслуживания и доступа к узлам линии. Важны устойчивое основание, отсутствие вибраций, корректная высота, правильное расположение по отношению к изделию и возможность вмешательства оператора при настройке.
Также нужно сразу учесть:
- доступ к электропитанию;
- размещение шкафа управления;
- трассировку кабелей;
- вентиляцию или вытяжку;
- защиту от пыли;
- доступ для обслуживания;
- место для оператора и наладчика.
Если маркиратор будет стоять рядом с линией, важно, чтобы его можно было обслуживать без остановки всего производства дольше, чем это действительно необходимо. Чем проще доступ к узлам, тем ниже время простоя.
Шаг 6. Обеспечить безопасность
Лазер — это не просто «световой принтер». Это промышленное оборудование, которое требует защиты. Для интеграции в линию обязательно нужно продумать кожух, блокировки, аварийную остановку, предупреждающие сигналы и защиту оператора от прямого и отражённого излучения.
В зависимости от класса оборудования и конфигурации могут понадобиться:
- защитный кожух;
- смотровые окна с защитным фильтром;
- блокировка дверей;
- аварийная кнопка стоп;
- световая индикация;
- система удаления дыма и пыли;
- ограждение рабочей зоны.
Безопасность не стоит откладывать «на потом». Очень часто её дорабатывают уже после первых испытаний, и это почти всегда дороже, чем заложить её в проект сразу.
Шаг 7. Настроить программную часть
Маркировка в линии почти всегда завязана на программное управление. Нужно не только вывести картинку на экран, но и обеспечить передачу данных: серийный номер, дата, партия, смена, код изделия, идентификатор заказа. Если предприятие использует ERP или MES-систему, маркиратор должен уметь получать данные из общей информационной среды.
Здесь важно продумать:
- откуда берётся переменная информация;
- как формируется серийный номер;
- кто и где подтверждает выпуск;
- как происходит обмен данными;
- что делать при ошибке;
- как хранить историю нанесённых кодов.
Для производства критично, чтобы система не просто печатала одинаковую картинку, а обеспечивала прослеживаемость каждой единицы. Это особенно важно для маркировки, серийного учёта и внутреннего контроля качества.
Шаг 8. Провести тесты на реальном материале
Даже если поставщик уверяет, что оборудование подходит под задачу, реальный материал может вести себя иначе. У разных партий пластика, металла или упаковки бывает разная реакция на лазер. Меняется контраст, глубина, скорость считывания и внешний вид маркировки.
На тестах нужно проверить:
- читаемость кода;
- стабильность нанесения;
- влияние скорости линии;
- устойчивость к стиранию;
- качество на разных партиях;
- поведение при простое и запуске;
- повторяемость результата.
Тестировать лучше не один образец, а серию. Только так можно увидеть, насколько система стабильна при реальной нагрузке. Хороший результат на одной детали ещё не означает, что линия готова к работе в сменном режиме.
Шаг 9. Организовать пусконаладку
После тестов начинается пусконаладка. Это уже не лабораторная проверка, а реальный запуск оборудования в составе линии. На этом этапе важно отработать всё: запуск, остановку, аварийное отключение, возврат к работе после сбоя, работу оператора, очистку зоны маркировки и обслуживание.
Пусконаладка обычно включает:
- проверку всех соединений;
- выравнивание оптики и зоны фокуса;
- настройку триггера;
- отладку программных параметров;
- проверку маршрута передачи данных;
- тестовую серию маркировок;
- инструктаж персонала.
Здесь особенно важно не торопиться. Линия может казаться готовой, но в первые часы работы часто всплывают мелкие проблемы: задержка сигнала, слабый контраст, неверная позиция кода, конфликт с контроллером или неудобство для оператора.
Шаг 10. Обучить персонал
Даже самый хороший маркиратор не будет работать стабильно, если персонал не понимает его логику. Оператор должен знать, как запускать оборудование, как реагировать на ошибки, как чистить рабочую зону, что делать при смене материала и когда вызывать инженера.
Наладчик должен знать:
- как менять режимы маркировки;
- как корректировать фокус;
- как проверить качество кода;
- как работать с данными и шаблонами;
- как искать причину сбоя;
- как проводить базовое обслуживание.
Чем понятнее инструкции, тем меньше зависимость от одного-двух «знающих людей» на производстве. Это особенно важно для сменной работы, когда оборудование должны уверенно запускать разные сотрудники.
Шаг 11. Настроить обслуживание и контроль качества
После запуска проект не заканчивается. Чтобы маркиратор работал стабильно, нужно выстроить регламент обслуживания и контроля качества. Это может быть ежедневный визуальный осмотр, еженедельная проверка оптики, контроль чистоты, тестовая маркировка, журнал ошибок и периодическая проверка читаемости кодов.
Полезно сразу определить:
- кто отвечает за обслуживание;
- как часто проводится проверка;
- какие параметры считаются нормой;
- что фиксируется в журнале;
- когда нужна повторная калибровка;
- как реагировать на снижение качества.
Если этого не сделать, маркиратор через некоторое время начнёт работать «как получится». И обычно это проявляется не сразу, а после накопления мелких отклонений.
Типичные ошибки при интеграции
Чаще всего проблемы возникают не из-за самого оборудования, а из-за неверного проектирования внедрения. Вот наиболее распространённые ошибки:
- купили оборудование без теста на реальном материале;
- не учли скорость конвейера;
- не продумали синхронизацию;
- забыли про вытяжку и удаление дыма;
- не сделали защиту оператора;
- не подготовили программный обмен данными;
- не обучили персонал;
- не назначили ответственного за обслуживание.
Любая из этих ошибок может превратить хорошее оборудование в источник постоянных проблем. Поэтому интеграция должна идти как полноценный инженерный проект, а не как «добавим маркиратор по ходу».
Интеграция лазерного маркиратора в производственную линию — это последовательная работа, в которой важно всё: от выбора источника и синхронизации до безопасности, программного обмена и обслуживания. Если пройти все этапы правильно, маркировка станет надёжной частью технологического процесса, а не отдельной головной болью.
Сильная сторона лазерного решения в том, что оно даёт стабильное качество, высокую повторяемость и отсутствие расходников. Но эти преимущества раскрываются только тогда, когда оборудование не просто купили, а грамотно встроили в линию. Именно поэтому успех проекта зависит не только от маркиратора, но и от того, насколько внимательно вы отнеслись к его интеграции.

Интеграция в линию позволяет:
- наносить маркировку без остановки основного процесса;
- уменьшить влияние человеческого фактора;
- стабилизировать качество кода или надписи;
- повысить производительность;
- снизить количество ошибок при ручной подаче;
- встроить маркировку в систему учёта и прослеживаемости.
Если у предприятия есть требования по Data Matrix, серийным номерам, датам, логотипам или внутренним кодам партии, то линия с лазерным маркиратором часто оказывается самым рациональным решением.
Запись на тест-драйв



Часто задаваемые вопросы
Выбор зависит от материала, количества и скорости нанесения маркировок, а также от формата производства. Есть много нюансов. На "быстрой консультации", мы подберём и оценим предварительное решение за 5 минут
